


Resuma este artigo com IA


Quer ver mais deste site no Google?
Adicione este site às suas fontes preferidas.

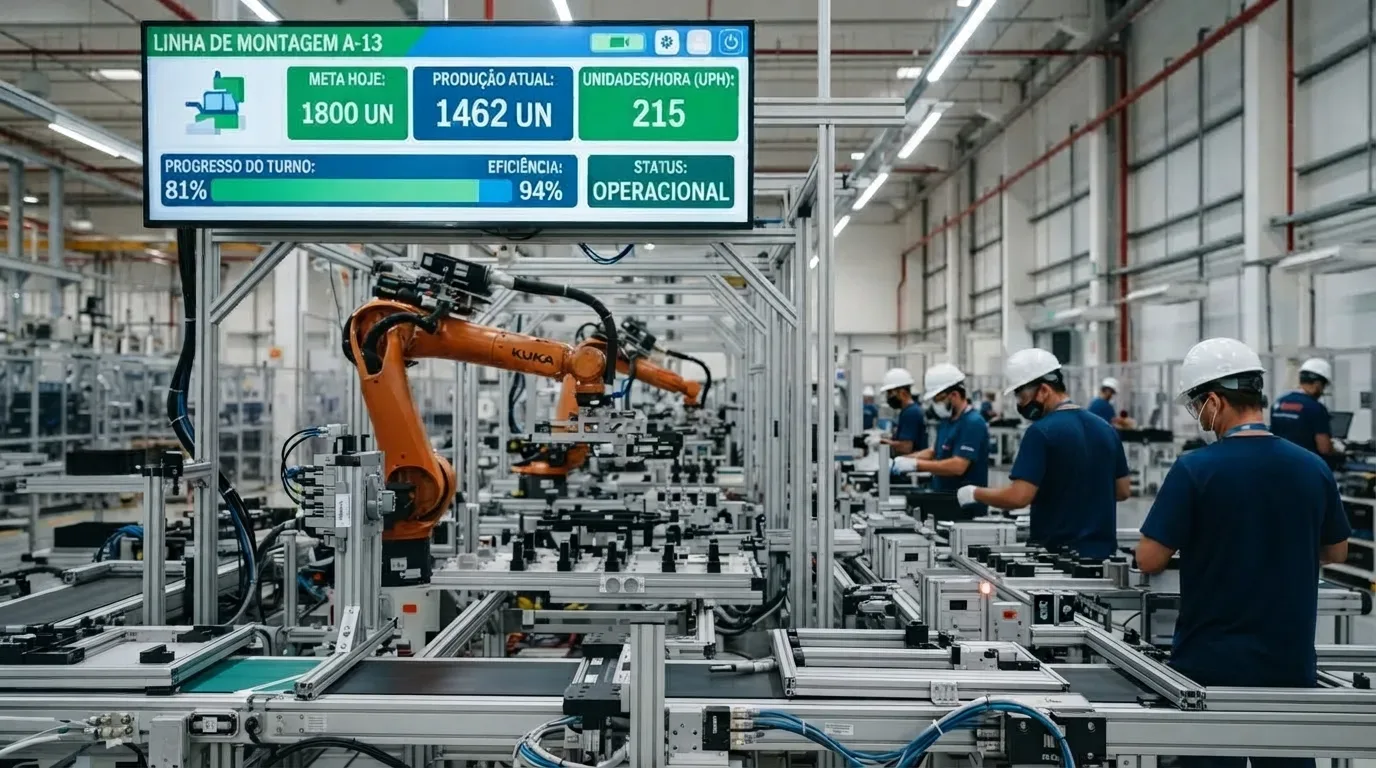
Medir a produtividade na linha de produção apenas pelo volume bruto de peças finalizadas é um dos erros mais comuns no chão de fábrica. Na prática, indicadores genéricos escondem paradas não planejadas, refugos, gargalos de máquinas e variações entre turnos, criando uma falsa sensação de eficiência.
Para obter dados reais, a gestão precisa relacionar a quantidade de peças em conformidade com o volume de recursos efetivamente consumidos (tempo, insumos e mão de obra). A seguir, você confere um método prático para calcular, comparar e transformar desvios de desempenho em ações imediatas que eliminam perdas e aumentam o rendimento da fábrica.
O que a produtividade mede
O índice de produtividade da linha relaciona uma saída operacional a um recurso utilizado, como horas produtivas, pessoas, matéria-prima ou energia. Na gestão industrial, essa relação ajuda a avaliar o aproveitamento da capacidade disponível.
O resultado ganha valor quando conserva o mesmo critério em todas as medições. Se um turno conta peças aprovadas e outro soma peças produzidas antes da inspeção, a comparação perde validade.
- Saída: quantidade de peças boas, lotes liberados ou unidades entregues ao próximo processo;
- Recurso: horas produtivas, horas-homem, quilos de material ou outro insumo definido;
- Perdas: refugos, retrabalho, espera, falta de material e paradas que reduziram a entrega;
- Recorte: turno, máquina, célula, produto ou ordem de produção, sempre com critério registrado.
O recorte escolhido precisa responder à decisão do gestor. Para investigar uma célula, medir a fábrica inteira esconde o gargalo; para decidir capacidade, observar apenas uma máquina pode ser insuficiente.
Essa separação também evita confundir produtividade com esforço da equipe. Uma linha pode produzir mais porque trabalhou horas extras, sem ter melhorado seu uso de recursos.
Qual fórmula usar na linha
A fórmula mais direta divide a produção boa pelo recurso efetivamente consumido. O artigo sobre cálculo da produtividade industrial ajuda a aprofundar essa lógica em diferentes cenários.
Produtividade = produção boa ÷ recurso consumido. Para uma leitura por turno, use unidades aprovadas divididas pelas horas produtivas, excluindo pausas planejadas conforme o padrão adotado.
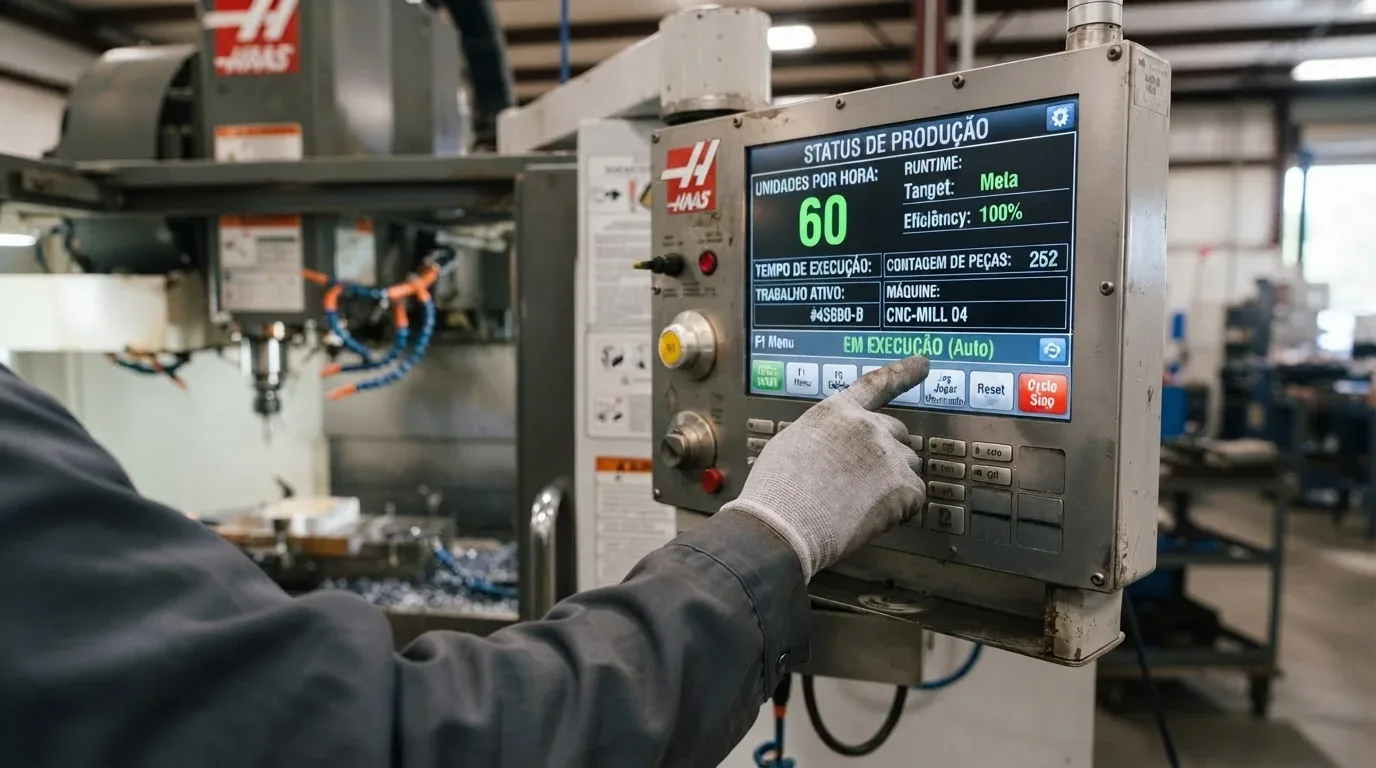
Considere um exemplo ilustrativo: um turno de oito horas teve trinta minutos de pausa planejada e entregou 450 unidades boas. Com 7,5 horas produtivas, o resultado foi de 60 unidades por hora.
- Defina qual saída será aceita, preferencialmente a produção liberada sem retrabalho;
- Desconte do período as paradas que o critério da fábrica considera fora das horas produtivas;
- Divida a saída boa pelo total de horas, pessoas ou material usado;
- Registre unidade, período, produto e condição operacional para permitir comparação.
O número final precisa conversar com um padrão conhecido, como a meta do processo ou o ritmo previsto para aquele produto. Sem essa referência, o cálculo descreve o passado, mas não orienta a decisão seguinte.
Como registrar cada turno
O registro por turno precisa capturar o que aconteceu entre o início e o fim da produção, sem depender da memória do operador. Um relatório de produção diária bem estruturado organiza essa passagem e reduz divergências entre produção, qualidade e manutenção.
O formulário, sistema ou rotina escolhida deve registrar os mesmos campos para todas as equipes. A simplicidade importa, pois um controle difícil de preencher costuma gerar lacunas justamente nos períodos de maior pressão.
- Identificação da linha, máquina, produto e ordem fabricada;
- Horário previsto, horário efetivo e tempo de parada;
- Quantidade produzida, quantidade aprovada, refugo e retrabalho;
- Causa informada para cada perda relevante e responsável pelo registro;
- Observações sobre material, troca de produto, ajuste ou condição fora do padrão.
O dado deve ser lançado próximo do evento, porque o atraso aumenta arredondamentos e explicações genéricas. A supervisão pode revisar o registro no encerramento do turno, corrigindo inconsistências enquanto a informação ainda está disponível.
Uma rotina de conferência também protege a comparação entre equipes. Se uma parada sem causa aparece como perda de velocidade em um turno, o indicador atribui o problema ao lugar errado.
Produtividade e eficiência são iguais?
Produtividade relaciona saída e recurso, enquanto eficiência operacional compara o resultado real com um padrão, uma meta ou uma capacidade prevista. Os conceitos se complementam, porém respondem a perguntas diferentes.
Medida | Pergunta respondida | Exemplo de leitura |
|---|---|---|
Produtividade | Quanto foi produzido por recurso? | Unidades boas por hora produtiva |
Eficiência | Quanto do padrão foi alcançado? | Produção real dividida pela produção planejada |
Qualidade | Quanto da saída atende ao padrão? | Unidades aprovadas em relação ao total |
Para calcular eficiência operacional, divida a produção real pela produção planejada e multiplique por 100, desde que o plano use o mesmo período e produto. Uma meta mal dimensionada distorce o resultado e pode premiar um padrão baixo.
Quando paradas, velocidade e qualidade precisam ser analisadas juntas, o indicador Eficiência Global dos Equipamentos, OEE, oferece uma leitura complementar. Ele não substitui a produtividade, pois cada métrica conserva uma pergunta própria.
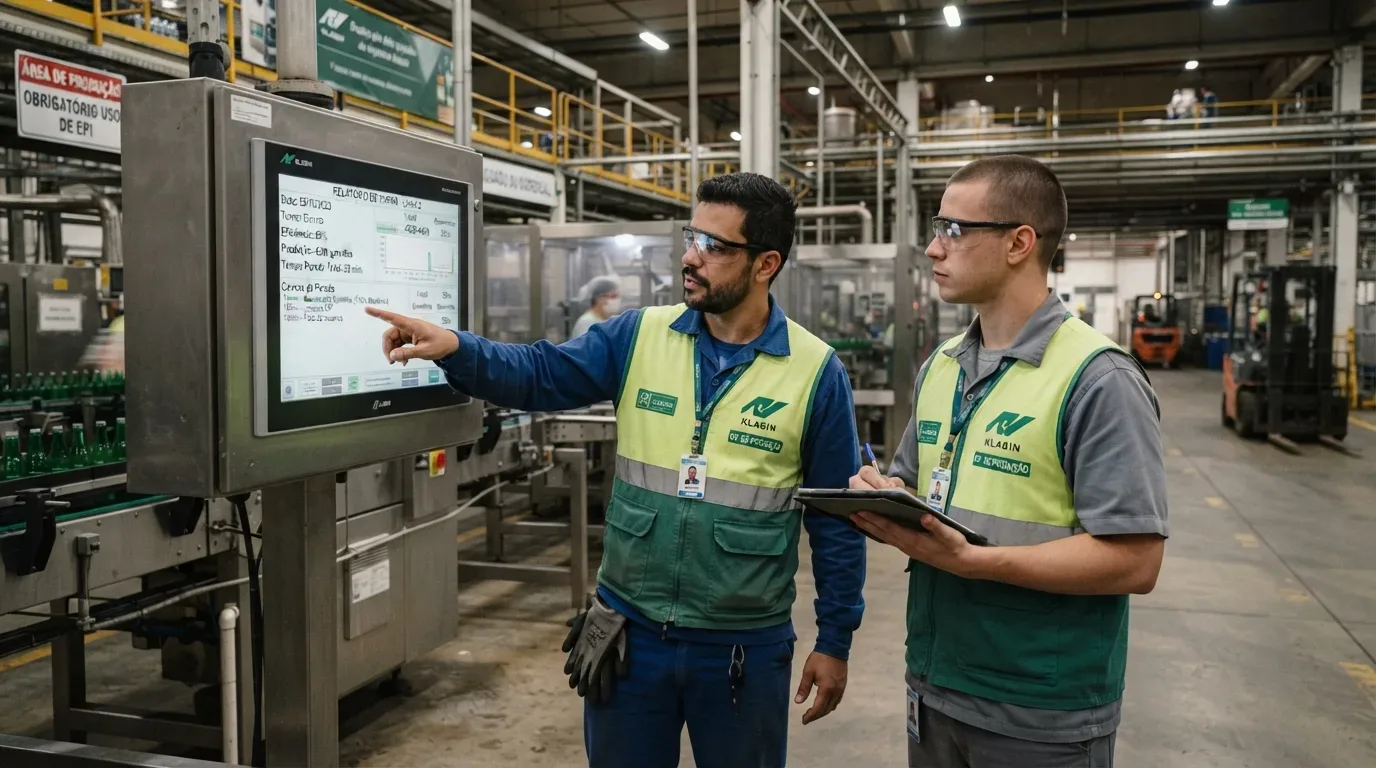
A interpretação correta começa pela causa do desvio, não pela disputa entre turnos. Uma taxa menor pode resultar de produto mais complexo, manutenção planejada ou falta de insumo, e cada causa exige uma resposta diferente.
Como priorizar as melhorias
A melhoria começa quando a equipe transforma o desvio em uma hipótese verificável. O valor do índice está em indicar onde investigar, não em produzir um ranking permanente de operadores.
Para escolher a primeira ação, use o impacto na entrega, a frequência da perda, o custo envolvido e a facilidade de teste. Esse filtro evita gastar semanas em uma ocorrência visível, mas pouco relevante para o resultado.
- Localize o desvio: compare linha, turno, máquina e produto usando o mesmo critério;
- Separe as causas: classifique perdas por parada, velocidade, qualidade, material ou método;
- Escolha um teste: altere uma condição controlável e defina o resultado esperado;
- Verifique o efeito: compare períodos equivalentes e confirme se a melhora permaneceu;
- Padronize: atualize o procedimento e mantenha o acompanhamento para evitar retorno da perda.
O ciclo PDCA aplicado à indústria oferece uma estrutura útil para repetir esse processo sem transformar cada problema em uma reunião sem conclusão.
Uma melhoria real aparece quando o ganho sobrevive à troca de turno, produto ou operador. Se o resultado desaparece depois de poucos dias, a equipe encontrou uma condição pontual, não uma solução incorporada ao processo.
Quando integrar os registros
A integração se torna necessária quando produção, qualidade e manutenção mantêm versões diferentes do mesmo evento. Nesse cenário, o gestor recebe números corretos em planilhas separadas, mas não consegue reconstruir a causa da perda.
A integração de registros se torna urgente quando produção, qualidade e manutenção possuem versões diferentes sobre a mesma parada ou perda operacional. Nesses cenários, o gestor até recebe dados corretos em planilhas isoladas, mas não consegue reconstruir a causa raiz dos problemas.
Um ambiente de dados eficiente deve preservar o vínculo direto entre a ordem de produção, a máquina, o motivo da parada, a quantidade produzida e a decisão tomada. A governança de dados na indústria organiza esse fluxo em quatro passos práticos:
- Padronizar critérios: defina nomenclaturas únicas para motivos de parada, horários, unidades de medida e responsáveis;
- Eliminar a redundância: acabe com a digitação duplicada em sistemas e planilhas paralelas;
- Rastrear o contexto: mantenha a linha do tempo entre a ocorrência no chão de fábrica e o impacto na qualidade ou no estoque;
- Agilizar a tomada de decisão: priorize registros em tempo real que permitam corrigir desvios durante o turno, e não apenas analisar relatórios do mês anterior.
Medir a produtividade na linha de produção exige transformar critérios operacionais em decisões rastreáveis. A tecnologia deixa de ser um custo e vira investimento quando reduz o tempo entre o surgimento do problema no chão de fábrica e a ação corretiva da gestão.
Integre seus registros para medir a produtividade real da sua indústria
Elimine o conflito de informações entre produção, qualidade e manutenção. Substitua planilhas paralelas por uma plataforma que conecta cada parada de máquina, refugo e ordem de produção em tempo real.
Agende uma demonstração do SGPlan e veja como transformar dados do chão de fábrica em decisões imediatas.
Perguntas frequentes
Qual é a fórmula básica da produtividade?
A fórmula básica divide a produção boa pelo recurso consumido. Em uma leitura por turno, o recurso costuma ser o total de horas produtivas, mas também pode incluir pessoas, material ou energia.
É melhor medir por turno ou por dia?
O turno ajuda a localizar desvios e permite agir rapidamente. O fechamento diário consolida o resultado, desde que preserve a separação por linha, produto, máquina e equipe.
Uma produtividade alta pode esconder perdas?
Sim. A produção por hora pode crescer enquanto refugos, retrabalho, horas extras ou desgaste do equipamento aumentam. Por isso, quantidade aprovada e causas de perda precisam acompanhar o índice.
Como calcular eficiência operacional?
Divida a produção real pela produção planejada e multiplique por 100. O cálculo só é útil quando plano, período, produto e unidade de medida são equivalentes.
Quando o OEE deve entrar na análise?
O OEE deve entrar quando a equipe precisa separar disponibilidade, desempenho e qualidade no uso dos equipamentos. A produtividade continua necessária para relacionar a entrega ao recurso consumido.
Quando um sistema ajuda nesse acompanhamento?
Um sistema ajuda quando os registros manuais criam atrasos, duplicidade ou versões divergentes. Em operações com muitas ordens e máquinas, um sistema de execução da manufatura pode centralizar eventos e acelerar a análise.
Última atualização em 22 de setembro de 2026
