Resuma este artigo com IA


Quer ver mais deste site no Google?
Adicione este site às suas fontes preferidas.

Descobrir que um dispositivo de segurança ou equipamento de emergência está inoperante durante uma falha grave é um dos cenários mais arriscados e custosos para a gestão industrial. A manutenção detectiva atua para eliminar o risco dessas falhas latentes, garantindo que funções de proteção atuem com precisão absoluta quando exigidas.
Estruturar esse programa com base no risco evita que a equipe perca tempo com inspeções genéricas sem prioridade clara, direcionando o foco para os ativos que realmente impactam a segurança e a continuidade da produção. Descubra como definir procedimentos de teste eficazes, saiba quando aplicar essa estratégia na sua planta e adote um cronograma de verificações que proteja a fábrica sem sobrecarregar a rotina operacional.
O que a manutenção detectiva verifica?
A manutenção detectiva é o conjunto de testes e inspeções planejados para revelar falhas ocultas durante a operação normal. Ela observa se uma função de proteção ou reserva está pronta para atuar quando solicitada.
Uma bomba reserva pode permanecer parada por longos períodos e, por isso, não demonstrar defeitos no funcionamento diário. O mesmo risco aparece em alarmes, intertravamentos, sistemas de emergência e dispositivos de segurança cuja falha só se manifesta no momento de uso.
O teste deve confirmar a função, não apenas a aparência externa do componente. Uma válvula aparentemente íntegra pode estar travada; um circuito de alarme pode estar energizado, mas incapaz de transmitir o sinal esperado.
O artigo do SGPlan sobre a relação entre essa abordagem e os custos industriais aprofunda o impacto das falhas ocultas. Na rotina, o primeiro cuidado é registrar qual função será testada e qual condição confirma sua disponibilidade.
Como ela difere das outras estratégias?
A diferença entre as estratégias está no mecanismo usado para encontrar ou evitar a falha. Uma fábrica pode combinar as três, desde que cada tarefa responda a uma necessidade operacional identificável.
- Detectiva: testa funções de proteção ou reserva que podem falhar sem sinal aparente durante a operação;
- Preventiva: executa intervenções em intervalos definidos por tempo, uso ou recomendação técnica, antes da falha funcional;
- Preditiva: acompanha parâmetros de condição para identificar tendências de degradação e estimar o momento de intervenção.
Na prática, uma análise de vibração em motor em operação tende a ser preditiva; a troca periódica de um filtro é preventiva; o teste de acionamento de uma bomba de emergência é detectivo. A escolha entre manutenção preventiva e preditiva depende do comportamento do ativo e de como sua condição pode ser observada.
As categorias podem se complementar, mas não devem duplicar tarefas sem justificativa. Quando a equipe nomeia cada atividade pelo objetivo, fica mais fácil avaliar frequência, recursos e resultado esperado.
Em quais situações ela faz sentido?
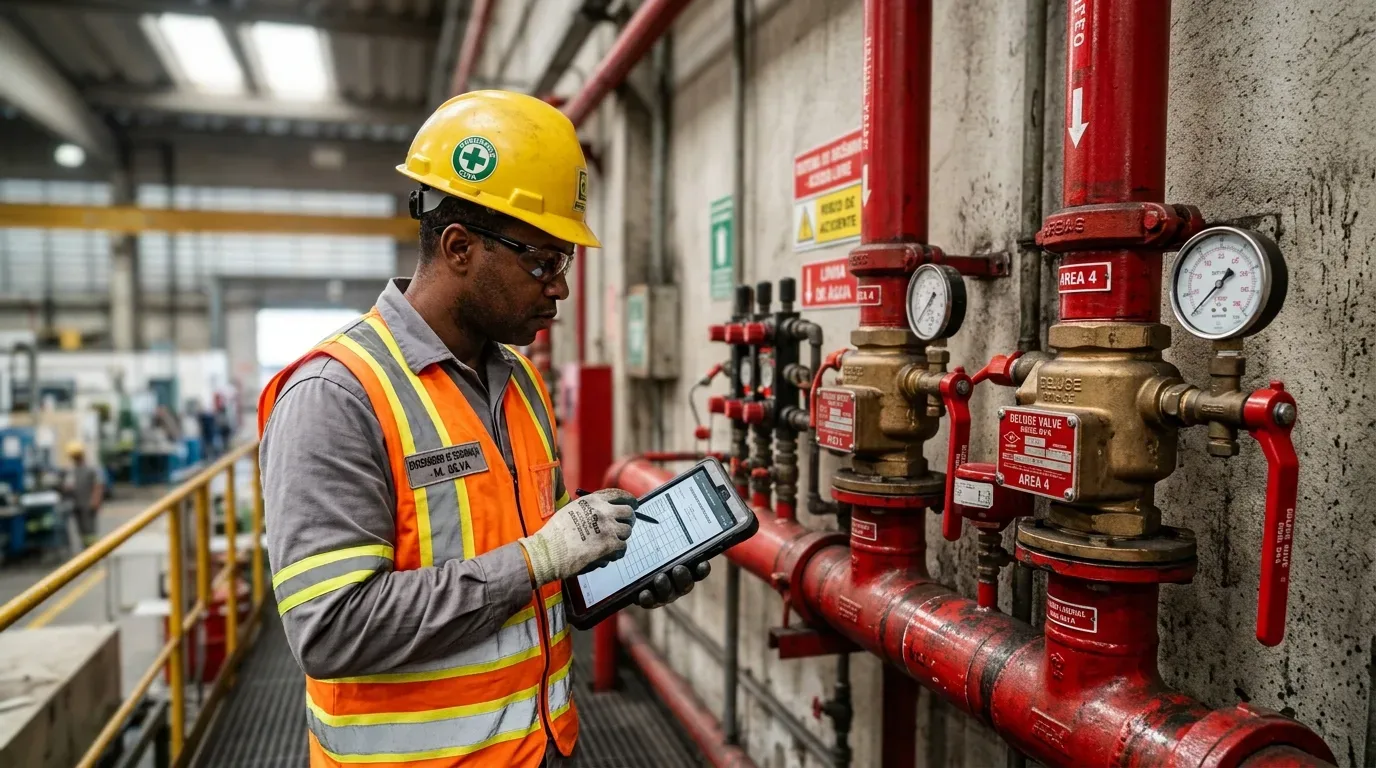
A manutenção detectiva faz mais sentido quando uma falha fica latente e a função associada é necessária para segurança, proteção ambiental ou continuidade operacional. O custo potencial de descobrir o defeito tarde pesa mais que a conveniência de postergar o teste.
Na avaliação, o gestor deve considerar a consequência da falha e a chance de ela permanecer oculta. A gestão de ativos baseada em risco ajuda a organizar essa priorização sem tratar todos os equipamentos como igualmente críticos.
- Equipamentos de reserva: bombas auxiliares, compressores redundantes e fontes alternativas de energia que raramente entram em operação;
- Proteções de processo: intertravamentos, desligamentos automáticos e dispositivos que impedem uma condição operacional perigosa;
- Sistemas de alarme: circuitos que precisam detectar uma anomalia e comunicar o evento aos responsáveis;
- Funções de contingência: recursos acionados apenas em parada, emergência ou perda de uma utilidade essencial.
Essa abordagem perde valor quando o teste não altera uma decisão ou quando o procedimento cria risco maior que a falha investigada. Nesses casos, revise a técnica com engenharia, segurança e operação antes de incluir a tarefa no plano.
Como definir testes e prioridades?
Um programa útil começa pelo cadastro das funções que precisam estar disponíveis sob demanda, não pela criação de uma lista extensa de inspeções. O gestor deve associar cada função a um modo de falha possível e a uma consequência operacional clara.
O planejamento da manutenção de equipamentos oferece uma base para organizar ativos, tarefas e responsáveis. Para cada função selecionada, a equipe pode estruturar o trabalho nesta sequência:
- Descreva a função exigida e o estado esperado quando houver uma solicitação de uso;
- Identifique o modo de falha oculta, os efeitos e os riscos de executar o teste;
- Defina método, critério de aprovação, condição segura e responsável pela execução;
- Estabeleça a periodicidade com base em criticidade, histórico, orientação técnica e exigências aplicáveis;
- Registre resultado, anomalia, correção e decisão sobre a próxima verificação.
A periodicidade não deve nascer de um calendário copiado sem análise. Se os resultados apontarem defeitos recorrentes, a engenharia precisa revisar o intervalo, o método ou a confiabilidade do próprio componente.
Também é necessário definir o que acontece quando o teste reprova. Sem responsável, prazo e contingência, a inspeção apenas documenta um risco que continua ativo.
Como encaixar os testes na rotina?
Uma verificação detectiva bem programada respeita janelas operacionais, permissões de trabalho e disponibilidade de quem conhece o equipamento. A equipe não precisa testar tudo no mesmo turno; precisa saber o que vence, o que é crítico e quem responde por cada resultado.
O planejamento da rotina de equipes industriais ajuda a distribuir responsabilidades sem concentrar decisões em uma única pessoa. No cronograma, agrupe tarefas compatíveis por área ou condição de acesso, mas preserve a identificação individual de cada ativo.
- Programe o teste junto de uma parada ou janela segura, quando a atividade exigir isolamento do processo;
- Informe operação e segurança sobre impactos, limites e condição para liberar o equipamento;
- Reserve tempo para corrigir uma reprovação, sem tratar o teste como tarefa concluída apenas pela execução;
- Use ordens de serviço e registros centralizados para evitar controles paralelos e perda de histórico.
O uso de um software de manutenção pode reunir periodicidades, responsáveis, resultados e pendências num fluxo consultável. Essa organização reduz cobranças improvisadas e dá à supervisão uma visão concreta da carga prevista.
Como avaliar se o programa funciona?
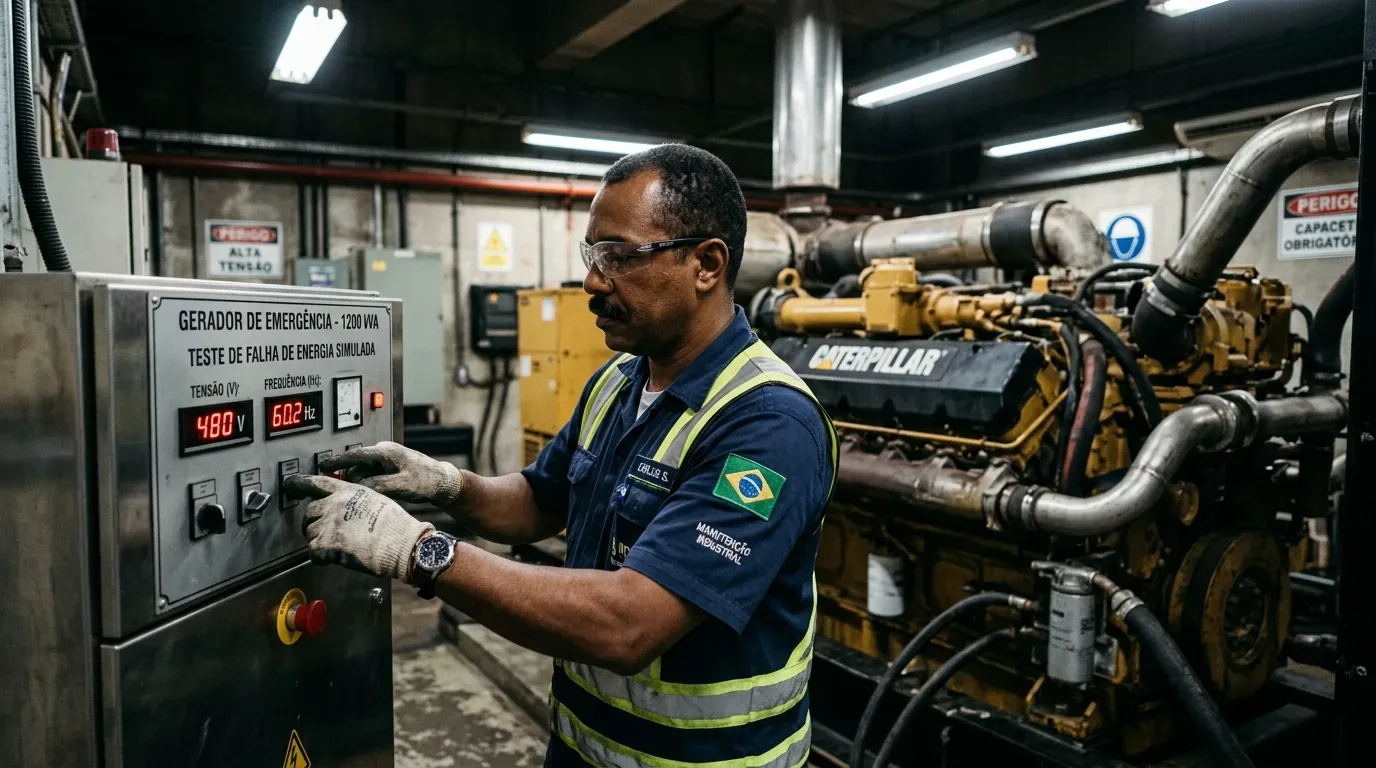
O programa funciona quando as funções críticas permanecem disponíveis e as falhas encontradas geram correções rastreáveis. Contar inspeções realizadas, isoladamente, pode premiar volume sem mostrar se o risco realmente caiu.
Para criar uma leitura gerencial, acompanhe poucos indicadores ligados à execução e ao efeito das descobertas. Os indicadores de manutenção industrial ajudam a relacionar cumprimento do plano, pendências e confiabilidade dos ativos.
- Execução no prazo: verifica se os testes programados foram concluídos dentro da janela definida;
- Reprovações encontradas: identifica funções indisponíveis e permite investigar padrões de falha;
- Tempo até a correção: mostra por quanto tempo uma proteção reprovada permanece sem solução;
- Reincidência: sinaliza se a ação corretiva eliminou a causa ou apenas restabeleceu a função temporariamente.
Leia esses dados junto com a criticidade e o histórico do ativo. Uma taxa alta de execução não compensa uma reprovação crítica sem contenção, enquanto uma reprovação isolada pode revelar um teste bem desenhado antes de uma emergência.
Organize o plano de manutenção detectiva da sua indústria
Sua indústria não precisa correr o risco de descobrir falhas ocultas em momentos de crise por falta de controle sobre os registros de teste. Com o SGPlan, você centraliza as periodicidades, padroniza critérios de aprovação e garante rastreabilidade completa das ações corretivas, elevando o nível de segurança e confiabilidade da operação.
Entre em contato com o SGPlan e descubra como nossas soluções de gestão de manutenção podem proteger sua fábrica.
Perguntas frequentes
O teste detectivo exige parar a produção?
Depende da função testada, do método e do risco associado. Alguns testes podem ocorrer com a linha operando; outros exigem isolamento, autorização e uma janela planejada.
Com que frequência os equipamentos devem ser testados?
A frequência depende da criticidade, do histórico de falhas, das recomendações técnicas e das exigências aplicáveis. A equipe deve revisar o intervalo quando os resultados ou as condições operacionais mudarem.
Uma inspeção visual basta para identificar falhas ocultas?
Nem sempre. A inspeção visual pode encontrar danos externos, mas a função de proteção precisa ser comprovada por um teste adequado ao equipamento e executado em condição segura.
Como registrar uma reprovação no teste?
Registre o ativo, a função reprovada, a condição encontrada, os riscos, a medida de contenção, o responsável e o prazo de correção. A ordem de serviço deve permanecer aberta até a validação do retorno à condição esperada.
Um sistema de manutenção ajuda a controlar essas tarefas?
Sim. Um sistema de manutenção industrial pode centralizar planos, ordens, prazos e históricos, desde que os critérios técnicos estejam definidos antes da configuração.
Última atualização em 29 de October de 2026